


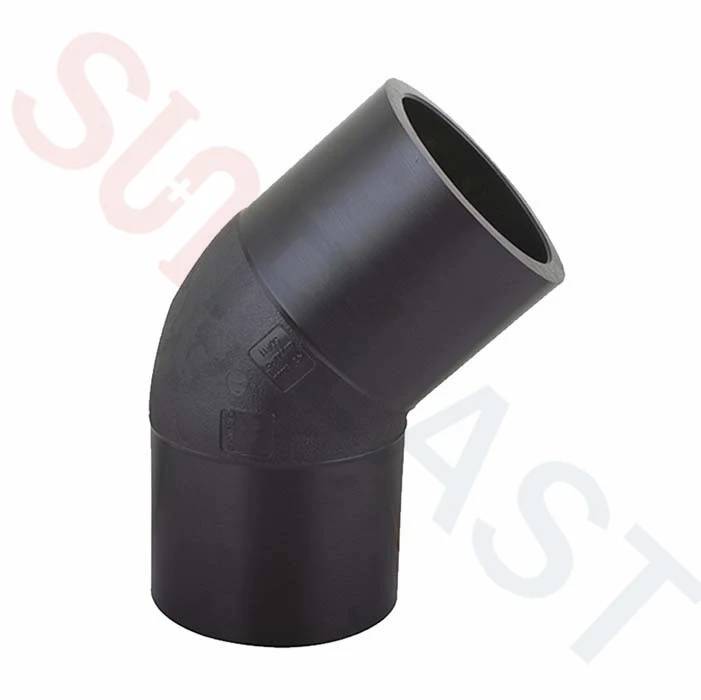
HDPE Rit fuzija 45 stopinj komolec
Opis
Tehnične parametre
HDPE Okovje, HDPE rit fuzija 45 stopinj komolec, HDPE 45 stopinj komolec, HDPE 45 stopinjskih ovine, HDPE cevi ovine, polcev komolec, HDPE cev komolec, komolec HDPE 45, HDPE komolec 45, komolec poli cevi, HDPE spigot komolec 45
HDPE 45-stopinjski komolec se uporablja za združitev dveh dolžin CEVI HDPE pod kotom 45 stopinj.
SUNPLAST HDPE 45 stopinjski pribor za komolec se lahko dobavi v premeru od 50mm do 800mm v SDR11 & SDR17. Okovji v SDR 11 so ocenjeni na PN16 za vodo in PN10 za plin, medtem ko so Okovji SDR 17 ocenjeni na PN10 za vodo in PN6 za plin.
SUNPLAST HDPE 45-stopinjski komolec je tip injekcijske plesni, izdelan iz 100% PE100 materiala, lahko v celoti v skladu s standardom ISO4427-3,EN12201-3, AS/NZS 4129, EN1555, EN ISO15494.
SUNPLAST ohranja množično zalogo v povpraševanju po rednih velikostih, nujno povpraševanje strank & hitro povpraševanje po pošiljki pa je mogoče zadovoljiti.
Več kratkih podrobnosti v nadaljevanju:
Izdelek | HDPE rit fuzija 45 stopinj komolec, HDPE 45 stopinj komolec, HDPE 45 stopinjskih ovine, HDPE cevne ovine, komolec iz poli cevi, HDPE cev komolec, komolec HDPE 45, HDPE komolec 45, komolec poli cev, HDPE ovinek 45, HDPE Spigot komolec 45 |
Specifikacija | DN50~DN800mm |
Ocene SDR/tlaka | DN50~DN400mm v obeh SDR11 & SDR17 DN450~DN800mm v SDR17 |
Material | Devica PE100 material |
Proizvodni proces | Injiciranje plesen |
Barva | Redna zaloga v črni, modri/rumeni barvi je na voljo, če je količina velika |
Proizvodni standard | ISO4427-3,EN12201-3, AS/NZS 4129, EN1555, EN ISO15494 |
Specifikacije izdelka
HDPE 45-stopinjski komolec (Fuzija rit):na voljo od DN50mm ~DN800mm
Tlak: SDR11-PN16 & SDR17-PN10
Material: 100% devica PE100 material
Barva: črna barva ali modra barva.

ΦD | L | A | SDR17 | SDR11 |
50 | 150 | 62 | × | √ |
63 | 160 | 63 | √ | √ |
75 | 180 | 70 | √ | √ |
90 | 227 | 79 | √ | √ |
110 | 245 | 82 | √ | √ |
125 | 244 | 87 | √ | √ |
140 | 265 | 92 | √ | √ |
160 | 302 | 98 | √ | √ |
180 | 340 | 105 | √ | √ |
200 | 355 | 112 | √ | √ |
225 | 390 | 120 | √ | √ |
250 | 405 | 130 | √ | √ |
280 | 460 | 140 | √ | √ |
315 | 505 | 150 | √ | √ |
355 | 530 | 145 | √ | √ |
400 | 580 | 160 | √ | √ |
450 | 650 | 155 | √ | √ |
500 | 735 | 180 | √ | √ |
560 | 760 | 160 | √ | √ |
630 | 820 | 160 | √ | √ |
710 | 690 | 170 | √ | × |
800 | 720 | 170 | √ | × |
(Upoštevano: tehnični podatki so samo za referenco, nekateri podatki se lahko spremenijo, če potrebujete natančne podatke, potem se obrnite neposredno na nas)
Naša paleta izdelkov
SUNPLAST je profesionalni proizvajalec HDPE okovja več kot 20 let na Kitajskem, in tukaj v SUNPLAST, vse stranke lahko najdejo najboljšo rešitev okovja za svoje cevovodne sisteme.
SUNPLAST HDPE fuzijska okovja se lahko dobavijo v premeru od dn50 do dn800mm v obeh SDR11 & SDR17, s regularnim tipom: HDPE end caps, HDPE reduktor, HDPE 90-stopinjski lamot, HDPE 45-stopinjski lamort, HDPE 22,5-stopinjski lamot, HDPE equal tee, HDPE reducira tee, HDPE prirubnica adaptor, G.I. backing rings.,itd

Surovina
Surovina z odlično zmogljivostjo je najbolj uvozni element za izdelavo kakovostnih okovja za preliv. Da bi zagotovili vrhunsko kakovost naših HDPE spigot okovja, SUNPLAST sprejme le TOP QUALITY PE100 material iz svetovnih uglednih tovarn, ki so odobrene s STRANI PE100+ združenje (glej: https://www.pe100plus.com/PE-Pipes/materials/Quality-Materials-List/high-quality-i239.html). Materiali PE100, ki jih redno uporabljamo, so: HE3490-LS iz Borealis, P6006 iz Sabic & YGH041T iz Sinopeca.
Ti materiali PE100 so certificirani kot vrhunska surovina s strani strokovnjaka v tem poklicu. Z želeno zmogljivostjo teh materialov in njihovo stabilnostjo se vzpostavi visokokakovostna postaja izdelkov SUNPLAST HDPE okovja ves čas.

Postopek fuzije rit za CEVI HDPE & Fitttings
Butt Fusion je najpomembnejša in najbolj razširjena metoda priklopa za CEVI HDPE, večje od 110 mm. Gre za metodo spojne cevi, ki se konča z ogrevanjem in hlajenjem pod pritiskom, kar ima za posledico cevne sklepe tako močne kot sama cev.
Varilna cona mora biti zaščitena pred primernimi vremenskimi razmerami (npr. vplivi vlage, veter in temperature pod 0 °C). Površine, ki jih je treba združiti, morajo biti nepoškodovalne in brez nečistoče ali zmrznjenih delcev.
Priprava pred varjenjem je potrebna. Pripravite cevi & okovje in popravite stroj za zavarjevanje cevi po dimenziji cevi. Na obeh straneh strojnih spon vstavite dve cevi, prilagodite poravnavo cevi tako, da zategnete ali izgubite bronaste orehe na zgornjih aluminijastih sponah in očistite zunanjo in znotraj površine cevi.
Cevi morajo biti poravnane, ko so vtisnjene v zrcalni varilni varilni aparat tako, da so površine v isti ravnini (vzporedno) med seboj. Cevi HDPE lahko postavite neposredno v varilni stroj. Namestite pravilni vstavek adapterja za velikost premera cevi, ki jo je treba uporabiti, in jih zategnite na
stroj. Pomembno je, da zategnete zgornje spone matic, da bi dobili popolnoma krožno cev, je treba doseči celo vpenjajoči tlak. Nato naredite prvo suho ujemanje (pritisnite dve cevi med seboj) in preverite količino britja, ki bo potrebna.
Glavni postopek za varjenje čtiv, vključno s štirimi koraki:
a). postopek rezkanja/britja
Po končanem suhem ujemanju odprite cevi in uvajajte obris. Vklopite in prilagodite ustrezno hitrost.
Pritisnite dve cevi skupaj in se oblecite, dokler se ne odtisne neprekinjen trak HDPE na obeh straneh. Ko opazite stalno luščitev, spustite pritisk na cevi in ločite cevi. Ne izklopite obliž, dokler cevi ne razdvojite. Če se med britjem neha britje, bo britje ustvarilo končni rezni znak, pri tem pa bo treba ponoviti britje.
b). Učinek po rezkanju
Odstranite grelec, ponovno ujemajte cevi in preverite, ali je cev pravilno poravnana. Včasih se tudi pri neprekinjenem odstranjevanju luščil na vsaki strani se cevi ne ujemajo pravilno. To je običajno posledica spon, ki pritiskajo na cev z različnimi pritiski. Ponovno zategnjenje
oreški na obeh straneh je ena raztopina. Ampak, če to ne pomaga, šimming običajno opravlja delo. Odprite eno spono in vstavite šim med čeljustmi in cevjo. Ta šim bo osredotočil pritisk na cev in premaknil cev v poravnavo. Pomembno je vedeti, da je treba v primeru odpiranja spone med delovanjem ponoviti britje. Ko so cevi pravilno poravnane, ponovno ločite cevi za čiščenje.
Odstranite čipe znotraj cevi na obeh straneh, vsi čipi raztreseni pod cevi,in tudi znotraj stroja. V nasprotnem primeru se bodo kasneje med ponovno ogrevanjem prilegali ogledalu (toplotni plošči). Čipe odstranite s čopičem ali majhnim kaveljčkom iz tanke jeklene žice. Nikoli ne dajajte umazanih rokavic v cev ali odstranite žetone z rokami. Ne dotikajte se koncev obrite cevi. Da bi bili na varni strani, površino vedno očistite s čisto krpo in mineralnimi žganimi pijačami/alkoholom, preden uvedete ogledalo.
c). Proces ogrevanja
Preden uvedete ogledalo, morate imeti na voljo vse parametre za to operacijo. Preverite tudi temperaturo ogledala (grelne plošče). Običajno ima ogledalo rumeno ali rdečo svetilko, ki vam pove, ali je ogledalo doseglo delovno temperaturo. Zdaj ste brili cev v dobro prileganje in odstranili brivnik in predstavili ogledalo.
Potisnite cevi skupaj ob ogledalo in dvignite pritisk na Bead-up tlak. Ta pritisk je treba vzdrževati, dokler ne dosežemo višine Bead-upa. Nosilca navzgor višina je višina beada, ki pritiska navzgor ob ogledalo.
Ko dosežete višino Beada, spustite pritisk na
toplotnega tlaka.
d). Postopek hlajenje
Čas hlajenje je čas, v katerem je treba cev pustiti nemoteno.
V nobenem primeru se spone ne odpirajo ali tlak sprosti, dokler čas hlajenje ne poteče.

POGOSTA VPRAŠANJA

* Kaj'je razlika med HDPE komolec 90 stopinje & HDPE komolec 45 stopinj?
A:Glavna razlika je kot komolec. HDPE 45degree komolec se uporablja za združitev dveh dolžin CEVI HDPE pod kotom 45 stopinj, MEDTEM KO HDPE 90 stopinj komolec je za varjenje dveh HDPE cevi v kotu 90 stopinj.
* Je SUNPLAST HDPE okovje UV odporno?
A:Da, HDPE okovje, izdelano v črni barvi, so UV odporne in UV stabilne in ne bodo strukturno degradirati od UV svetlobe. Po daljšem obdobju neposrednega UV svetlobnega stika se zunanja površina okovja vizualno spremeni v rahlo voščen videz, vendar to ne vpliva na delovanje in ga pred elektrofuzijskim varjenjem odstrani vrtljivi strgalnik cevi.
* kaj je pomen "Rit fuzija"? Kaj je proces HDPE rit fuzije?
A:Prvič, fuzija rit je proces termo fuzije.
Fuzija cevne fuzije vključuje hkratno ogrevanje koncev dveh sestavnih delov cevi/okovja, ki se združita, dokler se na vsaki kontaktni površini ne ujame staljeno stanje.
Dve površini se nato združita pod nadzorovanim pritiskom za določen čas hlajenje in oblikuje se homogen fuzijski sklep. Rezidenčni sklep je popolnoma odporen na končne obremenitve in ima primerljivo zmogljivost pod pritiskom s samo cevjo.
Električna grelna plošča se uporablja za dvig temperature cevi se konča na zahtevano temperaturo fuzije.
Posledčni sklep, če je bil pravilno izdelan, je tako močan kot prvotna cev in lahko prenese vse obremenitve, ki se uporabljajo med rutinsko montažo in delovanjem
Kontaktirajte nas
Če imate kakršne koli zahteve glede HDPE okovja ali katerega koli vprašanja na naši okovji, nas kontaktirajte brezplačno. SUNPLAST ima dobro usposobljeno osebje, ki je na voljo za obravnavo vaših potreb in zagotavljanje tehnične podpore vsem sektorjem, kadar je to potrebno.

Priljubljena oznake: HDPE rit fuzija 45 stopinj komolec, Kitajska, dobavitelji, proizvajalci, tovarna, nakup, cena, izdelana na Kitajskem
Naslednji
HDPE rit fuzijski reducerPošlji povpraševanje


